

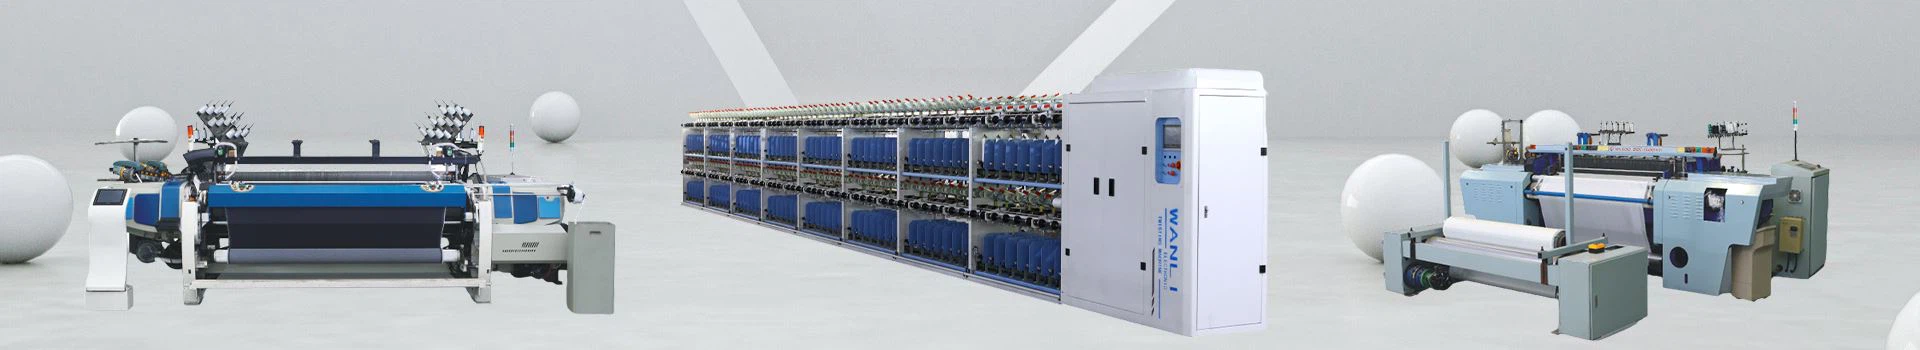
Statve z okvirjem za statve so običajna vrsta statve. Odlikujejo ga visoka hitrost, stabilnost, dobra prilagodljivost različnim vrstam in je prednostni stroj za tkanje različnih vrst blaga za oblačila in drugih vrst praznih tkanin. Med statvami brez čolna je bil prvič predlagan princip vstavljanja niti v statve z okvirjem statve. Sprva je šlo za eno statveni okvir, kasneje pa so izumili statve z dvema statvenima okvirjema za vstavljanje niti.
Na prvi mednarodni razstavi tekstilnih strojev (ITMA) leta 1951 so bili predstavljeni prototipi statve z okvirji za kljuke in na tej razstavi je bil statve brez čolna prepoznan kot nova tehnologija. Statve s svojo dobro prilagodljivostjo različnim vrstam in relativno nizko ceno so nekoč vodile druge statve in se pogosto uporabljajo v panogah, kot so barvanje, posteljnina, tkanje svile, tkanje volne in bombaža. Zdaj se je razvil v široko uporabljano in veliko vrsto statve brez čolna.
Razvrstitev statve s konicami
Obstaja veliko oblik statve. Glede na konfiguracijo bobinov jih lahko razvrstimo v eno-klekljane, dvo-klekljane in dvo-slojne klekljane statve.
Eno-statve
Pri uporabi enega-vodila vretena za vstavljanje votka sta na eni strani statve nameščena samo dolga vodilna palica, širša od širine tkanine, in njen prenosni mehanizem. To omogoča, da se preja votka pošlje v lopo na drugi strani ali pa se prazna vodilna palica razširi v lopo, da zadrži prejo votka, nato pa se preja votka potegne v lopo med postopkom umika, da se dokonča vstavljanje votka. V eno-vretenastem statvi votkovna preja ni podvržena postopku preseka v središču lope, tako da ne bo nobenih napak pri preseku votka ali vrhov napetosti votka, ki bi jih povzročil postopek preseka. Struktura vodilne glave je preprosta, vendar je velikost vodilne palice velika in velik je tudi hod. Zaradi nizke hitrosti stroja in velike površine so jih večino zamenjali z dvo-vretenastimi statvami.
2. Statve z dvojnim-vretenom
Pri uporabi votka z dvojnim-vretenskim vodenjem sta obe strani statve opremljeni z vretenskimi palicami in ustreznimi vodilnimi mehanizmi. Ti dve vretenski palici se imenujeta vreteno za podajanje votka-in vreteno za sprejem-votka. Med pletenjem se vreteno za podajanje votka-in vreteno za sprejem-votka premikata z obeh strani stroja proti sredini lope. Votek najprej zadrži vreteno-za podajanje votka in ga pošlje v sredino lope. Dve vreteni se srečata na sredini lope, nato pa se vreteno za podajanje votka-in vreteno za sprejem votka-umakneta ločeno. Med postopkom začetka umikanja se votek prenese z vretena za dovajanje votka-na vreteno za-sprejemanje votka in vreteno za sprejem votka-potegne votek čez lopo.
Pri uporabi votka z dvojnim-vodenjem vretena so vretena lahka, struktura pa kompaktna, kar prispeva k doseganju širine statve in visoke{1}}hitrosti delovanja. Med tkanjem z dvojnim-vretenom je votek na sredini lope zanesljivo povezan in na splošno ni verjetno, da bi prišlo do napak. Zato statve z dvojnim-vretenom na široko uporabljajo votek z vodilom z dvojnim-vretenom.
3. Dvo-slojni glavnik
Pri tkanju z dvo-slojnim statvenim okvirjem osnovna preja tvori dve zgornji in spodnji odprtini. V vsaki odprtini lope skupina okvirjev čolnov dopolnjuje risbo navoja. Zgornjo in spodnjo skupino okvirjev shuttle poganja isti vir energije. Tkanje dvo-slojnega statve s preklopnim okvirjem lahko znatno poveča delovno produktivnost statve.
Statve z mehanizmom brez čolna so trenutno najbolj razširjena vrsta statve. Poleg značilnosti visoke hitrosti, visoke stopnje avtomatizacije in visoke učinkovitosti proizvodnje statve brez čolna ima njegova metoda pozitivnega vstavljanja votka tudi močno prilagodljivost različnim vrstam preje in se lahko uporablja za vstavljanje votka različnih vrst preje. Poleg tega ima statve brez čolna tudi očitne prednosti pri več-barvnem tkanju votka in lahko izdeluje barvne tkane izdelke z do 16 barvami votkovne preje. Z zamenjavo čolničnih statev s čolničnimi statvami bo ta postal glavni proizvodni stroj za tkanine.
Upogibni statve so zasnovane predvsem za reševanje problema podajanja niti. Vključuje toge, fleksibilne in teleskopske metode podajanja navojev. Njeni glavni proizvodi so tekstilni materiali za oblačila. V primerjavi z drugimi metodami dovajanja sukanca je metoda dovajanja sukanca upogibne statve primerna za več-barvno dovajanje niti in lahko proizvaja izdelke z 12-barvnimi vzorci dovajanja niti, vključno z različnimi vrstami preje in različnimi vrstami tkanin v preteklosti. Aktivni zvijalni pogon lahko dokonča podajanje sukanca za številne preje,-ki jih je težko podajati.
Sestava čolničnega statve
Mehanizem odpiranja: Glede na strukturo tkanine so preje osnove ločene navzgor in navzdol, da tvorijo lopo, ki se uporablja za vodenje vstavka votka.
2. Mehanizem za vstavljanje votka: uvaja prejo votka v lopo.
3. Tkalski mehanizem: potiska prejo, vneseno v lopo, proti odprtini za tkanje, da se oblikuje tkanina.
4. Mehanizem valjanja: Ta mehanizem potegne že tkano tkanino stran od območja oblikovanja tkanine in jo zvije v določen zvitek.
5. Enota za dovajanje votka: dovaja votek v skladu z zahtevami tkanja in zagotavlja, da ima votek določeno napetost.
6. Regali, zagonski mehanizem, zavorni mehanizem, prenosni mehanizem.
7. Zaščitna naprava: Preprečite napake pri tkanju, zagotovite varno delovanje.
8. Naprava za samodejno vstavljanje votka: Ko zmanjka preje votka, bo samodejno dopolnila votek.
9. Več{1}}barvna naprava za dovajanje votka: izmenično dovaja različne niti votka za prepletanje, brez potrebe po ustavljanju.
Skupna osnovna značilnost statve brez čolna je ločevanje zvitkov votkovne preje od čolna ali prenašanje le majhne količine votkovne preje ter zamenjava velikega in težkega čolna z majhno in lahko votkovno napravo, kar zagotavlja ugodne pogoje za visoko-hitrost votka. Kar zadeva oskrbo z votkom, neposredno sprejmejo embalažo v zvitku cevi, ki vstopi v mehanizem za votek skozi napravo za shranjevanje, kar omogoča, da se statve znebijo pogostih dejanj dopolnjevanja votka.
Sprejetje statve brez čolna je velikega pomena za povečanje vrst tkanin, prilagajanje strukture tkanine, zmanjšanje napak na tkanini, izboljšanje kakovosti tkanine, zmanjšanje hrupa in izboljšanje delovnih pogojev. Statve brez čolna imajo višje hitrosti in so običajno 4-8-krat bolj učinkovite od čolničnega statve. Zato lahko obsežna promocija in uporaba statve brez čolna znatno poveča produktivnost dela.
Zaradi nenehnega izboljševanja strukture tkalskih strojev brez stavnic je izbor izbranih materialov obsežen, natančnost obdelave postaja vse večja in z razvojem svetovne znanosti in tehnologije elektronska tehnologija in mikro-elektronska krmilna tehnologija postopoma nadomeščata mehansko tehnologijo. Proizvodnja tkalskih strojev brez statve je visoko-tehnološki izdelek, ki združuje več disciplin, kot so metalurgija, stroji, elektronika, kemijsko inženirstvo in pogon tekočin, združuje elektronsko tehnologijo, računalniško tehnologijo, tehnologijo natančne mehanike in tekstilno tehnologijo.
Jet loom zazna skupno napetost osnovne preje prek senzorja napetosti in ga krmili CPE za prilagoditev odprtine, ohlapnosti preje, dovajanja preje in sprememb v premeru preje osnovne preje, ki jih povzročajo te operacije, s čimer se zagotovi natančnost dovajanja preje in vzdrževanje stalne napetosti osnovne preje. Zaradi uporabe mikroračunalniške tehnologije in drugih elektronskih tehnologij za nadzor celotnega gibanja stroja, zlasti samodejnega spremljanja kakovosti izdelkov, se je proizvodna učinkovitost jet statve močno izboljšala. Hkrati pa postajajo vse višje tudi zahteve za elektronski krmilni sistem jet statve. Ne samo, da mora imeti visoko zmogljivost, dobro stabilnost, priročno vzdrževanje in nizko stopnjo okvar, ampak mora biti tudi sposoben prilagoditi se visoki-temperaturi, visoki-vlažnosti in okoljem z veliko perja in prahu ter ima stroge zahteve proti-motenju zaradi nihanj napajanja in motenj skupinskih strojev. Čolnični statve so statve, ki dokončajo podajanje preje skozi presečišče glav čolnikov. Kot je razvidno iz imen, je mogoče razlike v metodah dovajanja preje intuitivno razumeti za statve, kot so statve s čolnom, statve s curkom in statve z vodnim curkom.
Pri uporabi plastičnih zobnikov za tekstilne stroje, kot so gredi za statve, žakard stroji in stroji za trakove, kot tudi različni menjalniki za reduktorje, vam Wintone Z33, odporen na obrabo-in tih{2}}zob-specifičen material iz Suzhou Wintone Engineering Plastics, lahko pomaga rešiti naslednje težave:
Zobniki iz POM in PA66 imajo relativno visoko raven hrupa in nimajo zadostne odpornosti proti obrabi in utrujenosti.
2. Zobniki PA12 in TPEE so premehki, kar povzroča premajhen navor in slabo odpornost proti obrabi. Navor se hitro zmanjša nad 60 stopinjami Celzija.
3. Odpornost proti koroziji zobnikov POM in PA66 je nezadostna, skupaj s problemom zlomljenih zob. Obstaja tudi vprašanje praškanja POM zobnikov in brizganih delov.
4. Zmogljivost zmanjševanja hrupa zobnikov iz najlona 46 je nezadostna, na njihovo velikost pa močno vpliva vlaga.
Material Z33, kot močna in obrabno -odporna inženirska plastika, ima naslednje najbolj opazne lastnosti pri aplikacijah zobnikov: visoko odpornost proti obrabi, nizek hrup, odpornost proti koroziji, močno žilavost in odpornost na vlago. Tipične uspešne uporabe materiala Z33 vključujejo: reduktorje mikro-velikosti, električne aktuatorje, zobnike EPS za avtomobilske krmilne sisteme, zobnike masažnih strojev, odmične pogone bencinskih motorjev, sredi-vgrajene motorne zobnike za električna-kolesa s pomočjo, električne brivnike, tekstilne stroje in druge menjalnike.
Značilnosti in razvojne spremembe statve s konicami
Glavna prednost sistema za vstavljanje votka toge statve je, da aktivno prenaša votek v sredino točke votka brez potrebe po kakršnih koli vodilnih napravah. Toge statve za kosilo imajo velik odtis, predvsem zaradi dejstva, da obstaja določena omejitev glede širine roba. Sistem vstavljanja votka fleksibilne statve je zelo prilagodljiv, ima širok spekter uporabe in znatno poveča stopnjo vstavljanja votka, pri čemer širina osnove doseže 460 cm.
V zadnjih 15 letih 20. stoletja so bili elektronski računalniki predstavljeni na statvah, mikroelektronski sistem CAD-CAM pa je bil široko uporabljen, kar je povzročilo popolno integracijo mikroelektronske tehnologije, tehnologije prenosa informacij in tehnologije tkanja. Številne elektronske naprave in sistemi v kombinaciji s statvami so postali sestavni deli ukrivnega statve, zlasti obsežna uporaba mikroelektronske tehnologije v ukrivnih statvah, vključno s tehnologijo vstavljanja votka itd. Nekatere komponente vstavljanja votka so bile močno izboljšane, tako da so postale manjše po velikosti in lažje po teži.
Zaradi široke uporabe mikroelektronske tehnologije sta se hitrost in hitrost vstavljanja votka močno izboljšali. Med različnimi metodami vstavljanja votka, kot so sistemi za vstavljanje votka s preklopom, vstavljanje votka z upogibanjem, vstavljanje votka s curkom in sistemi za vstavljanje votka z vodnim curkom, je hitrost vstavljanja votka z upogibanjem zelo visoka, razen pri vstavljanju votka s curkom. Po petdesetih letih 20. stoletja je prekrivni statve močno napredoval.
Od leta 1963 do 1999 sta se delovna hitrost in stopnja vstavljanja votka statvenega statve na mednarodnih razstavah tekstilnih strojev znatno spremenili. Na primer, hitrost vstavljanja votka gibljivega statve se je povečala s 315 m/min leta 1963 na 2000 m/min leta 1999; vrtilna hitrost se je dvignila z 200r/min leta 1971 na 800r/min leta 1999. Hitrost vstavljanja votka togega čolničnega statve se je povečala s 400m/min leta 1963 na 1300m/min leta 1999, vrtilna hitrost pa se je povečala s 300r/min leta 1971 na 650r/min leta 1999.
Hitrost izdelkov podjetij, kot so Bigjiale, Sumet, Zel, Wante, Donier in Jintianju, se je bistveno izboljšala. Hitrost domačih statve je dosegla 504 r/min.
Cilj proizvajalcev strojev pri sodelovanju v svetovni konkurenci je povečati proizvodnjo in operativno zmogljivost statev, izboljšati učinkovitost tkanja in kakovost izdelkov. Pri statvah statve se ne le znatno povečajo hitrost in stopnja vstavljanja votka, temveč se tudi hitro poveča širina statve. Po letih nenehnega izboljševanja sta hitrost in stopnja vstavljanja votka pri statvah s čolnom daleč presegla tisti pri statvah s čolničkom, vendar se širina statve s čolničkom še vedno ne more primerjati s širino statve s čolničkom.